01 / POWDER粉末原料
依目標材料系統與規格,確認鎢及黏結相組成要求。
依專案需求確認材料系統、成形方式、燒結條件、加工精度與檢驗文件。
依目標材料系統與規格,確認鎢及黏結相組成要求。
依零件尺寸與製程條件評估壓製及毛胚方案。
依牌號與專案要求進行燒結與後續製程評估。
依圖面、公差與表面要求評估精密加工可行性。
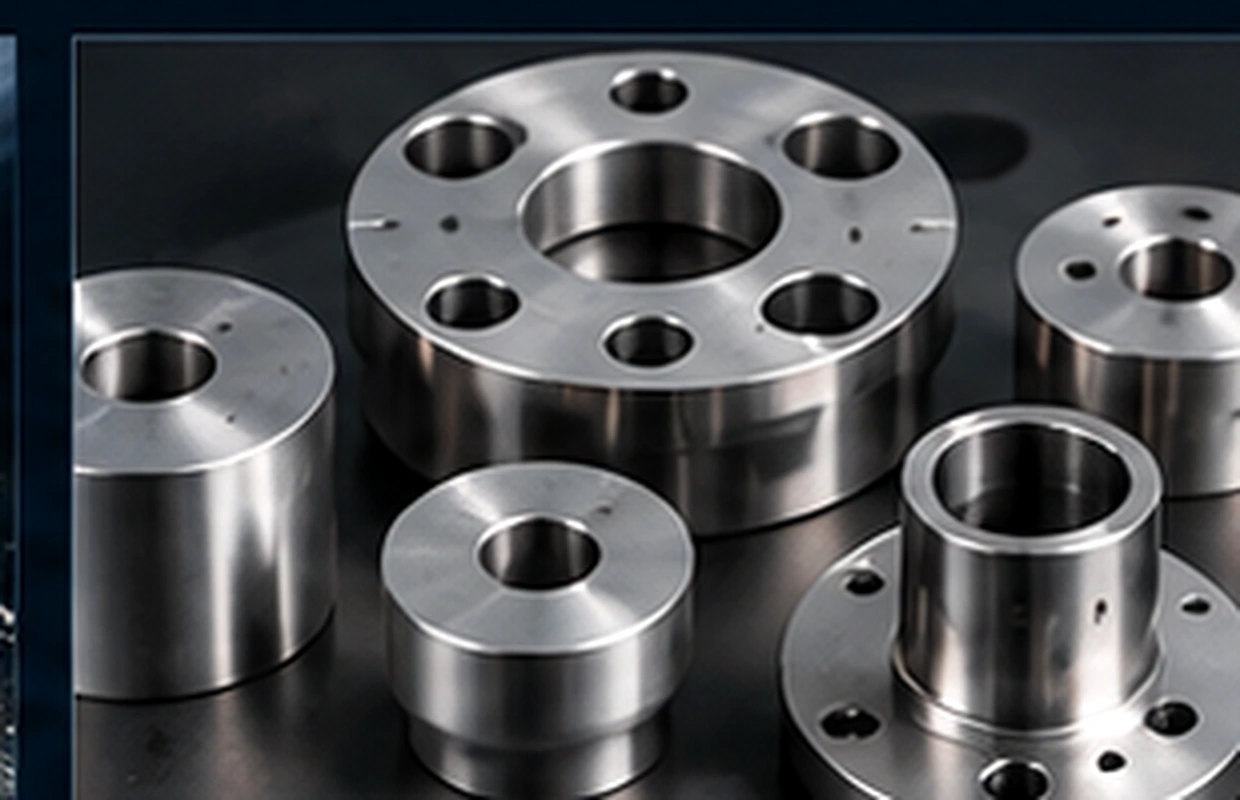
依訂單要求確認尺寸、材料證明及指定檢驗文件。
兩種都是常見高比重鎢合金系統,實際選材需依密度、機械性質、使用環境、加工及客戶規範確認。
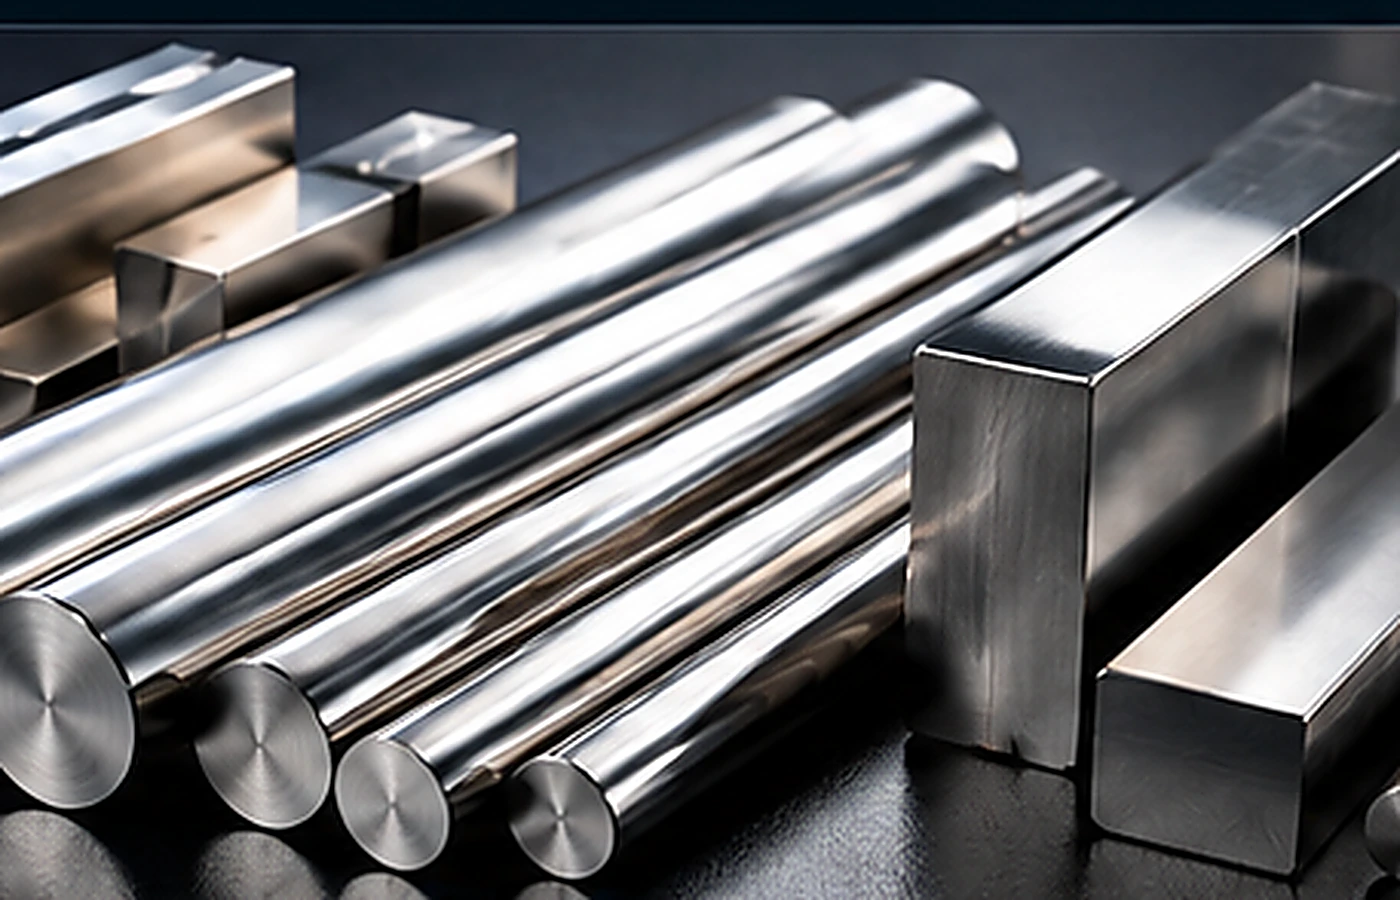
適用於多種高密度配重、平衡與精密工業零組件需求。
可依特定用途、非磁性需求或客戶材料規範進行選材與製作評估。
W-Ni-Fe / W-Ni-Cu 的材料分類、密度、硬度與機械性能參考。下列數據須以適用標準原文、實際材證及訂單確認;不代表每批材料均符合全部參考值。
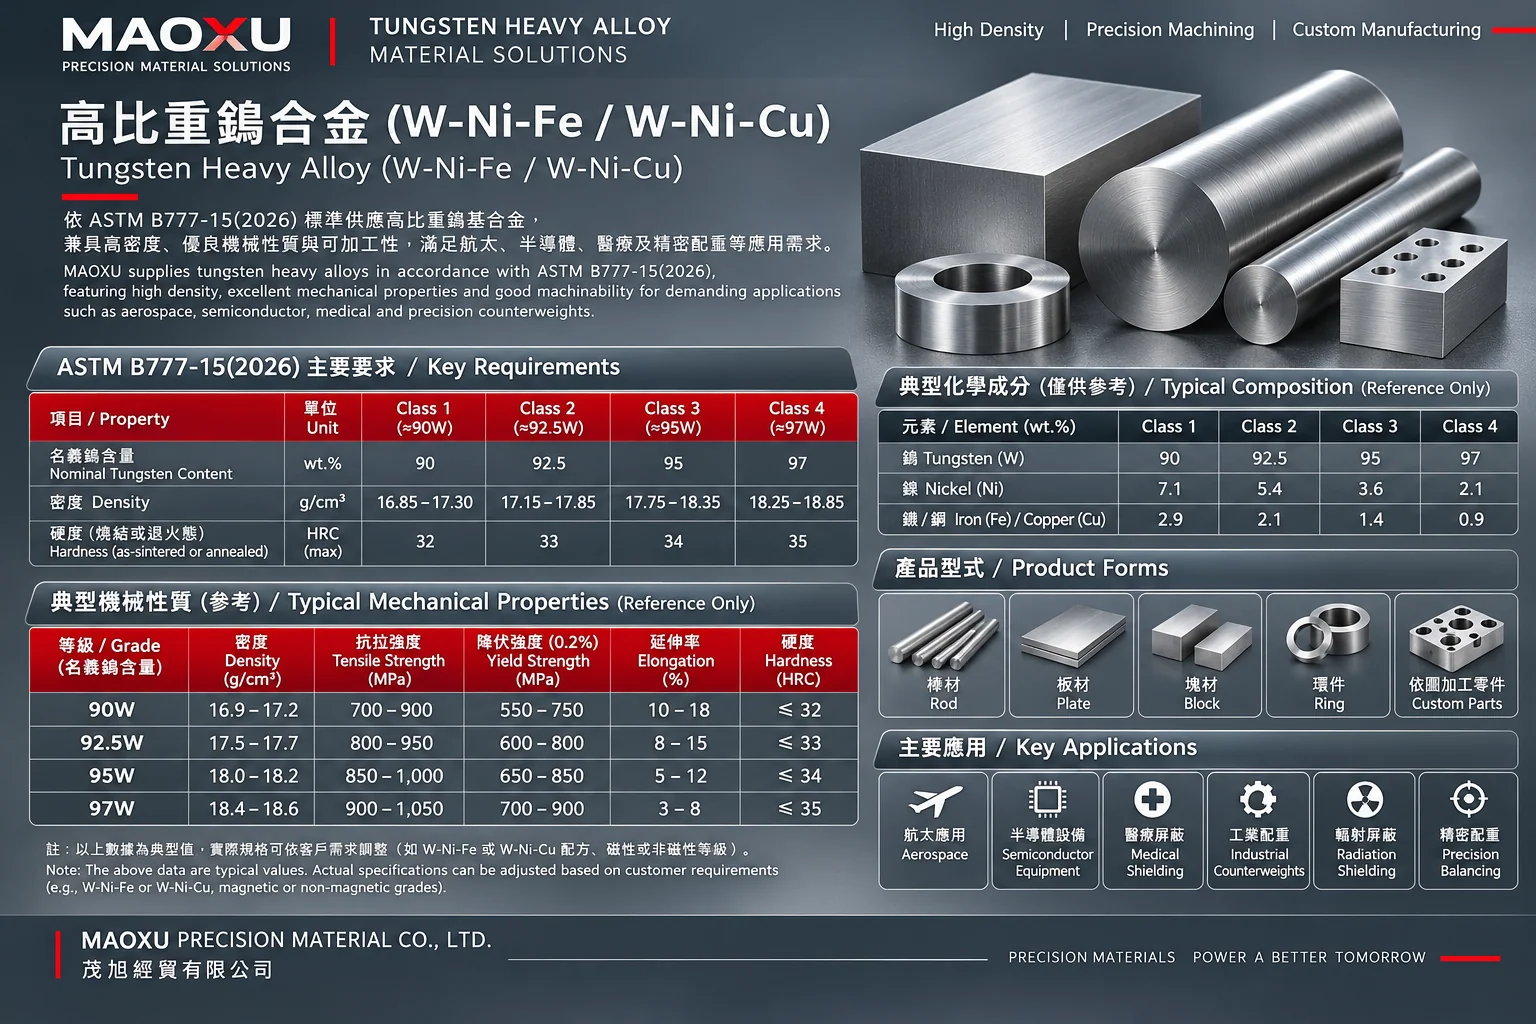
| 項目 / Property | 單位 | Class 1 | Class 2 | Class 3 | Class 4 |
|---|---|---|---|---|---|
| 名義鎢含量 / Nominal W | wt.% | 90 | 92.5 | 95 | 97 |
| 密度 / Density | g/cm³ | 16.85–17.30 | 17.15–17.85 | 17.75–18.35 | 18.25–18.85 |
| 最高硬度(燒結或退火態)/ HRC max | HRC | 32 | 33 | 34 | 35 |
依 ASTM B777-15 Table 1;2026 版為再確認版本。硬度上限適用未加工硬化的燒結或退火狀態。
| 系統 / Class | 抗拉強度 min (MPa) | 0.2% 降伏強度 min (MPa) | 延伸率 min |
|---|---|---|---|
| W-Ni-Fe · Class 1 | 758 | 517 | 5% |
| W-Ni-Fe · Class 2 | 758 | 517 | 5% |
| W-Ni-Fe · Class 3 | 724 | 517 | 3% |
| W-Ni-Fe · Class 4 | 689 | 517 | 2% |
| W-Ni-Cu · Class 1 | 648 | 517 | 2% |
| W-Ni-Cu · Class 2 | 648 | 517 | 2% |
| W-Ni-Cu · Class 3 | 648 | 517 | 1% |
| W-Ni-Cu · Class 4 | 不適用非磁性 Class 4 | ||
數值為 ASTM B777 Table 2 常見英制最低要求換算之約值,正式合約驗收請依所購標準原文及批次材證。W-Ni-Cu 為常見非磁性系統,但磁性規格仍須以實測及訂單要求為準。
| 元素 / Element | Class 1 | Class 2 | Class 3 | Class 4 |
|---|---|---|---|---|
| 鎢 / W (wt.%) | 90 | 92.5 | 95 | 97 |
| 鎳 / Ni(示例) | 7.1 | 5.4 | 3.6 | 2.1 |
| 鐵 Fe 或銅 Cu(示例) | 2.9 | 2.1 | 1.4 | 0.9 |
此為示意性配方,並非 ASTM B777 指定 Ni/Fe/Cu 比例,亦不代表兩種系統可直接以相同比例替換。Class 4 非磁性系統不在 ASTM B777 規定範圍內;實際配方以供應商確認及材質證明為準。
注意:典型成分並非 ASTM 固定配方;W-Ni-Fe 與 W-Ni-Cu 的性能不應直接視為相同。原始參考圖表及數據尚需供應商材證和 ASTM 正式標準逐項確認後才可作為合約依據。
提供圖面,洽詢材料規格與報價高密度、小體積與可精密加工的特性,使高比重鎢合金適合多種工程應用。
飛機、旋轉系統與空間受限的平衡及重量配置。
依設備設計需求評估 X 光、γ 射線相關屏蔽零組件。
高密度配重、平衡件及精密機械零組件。
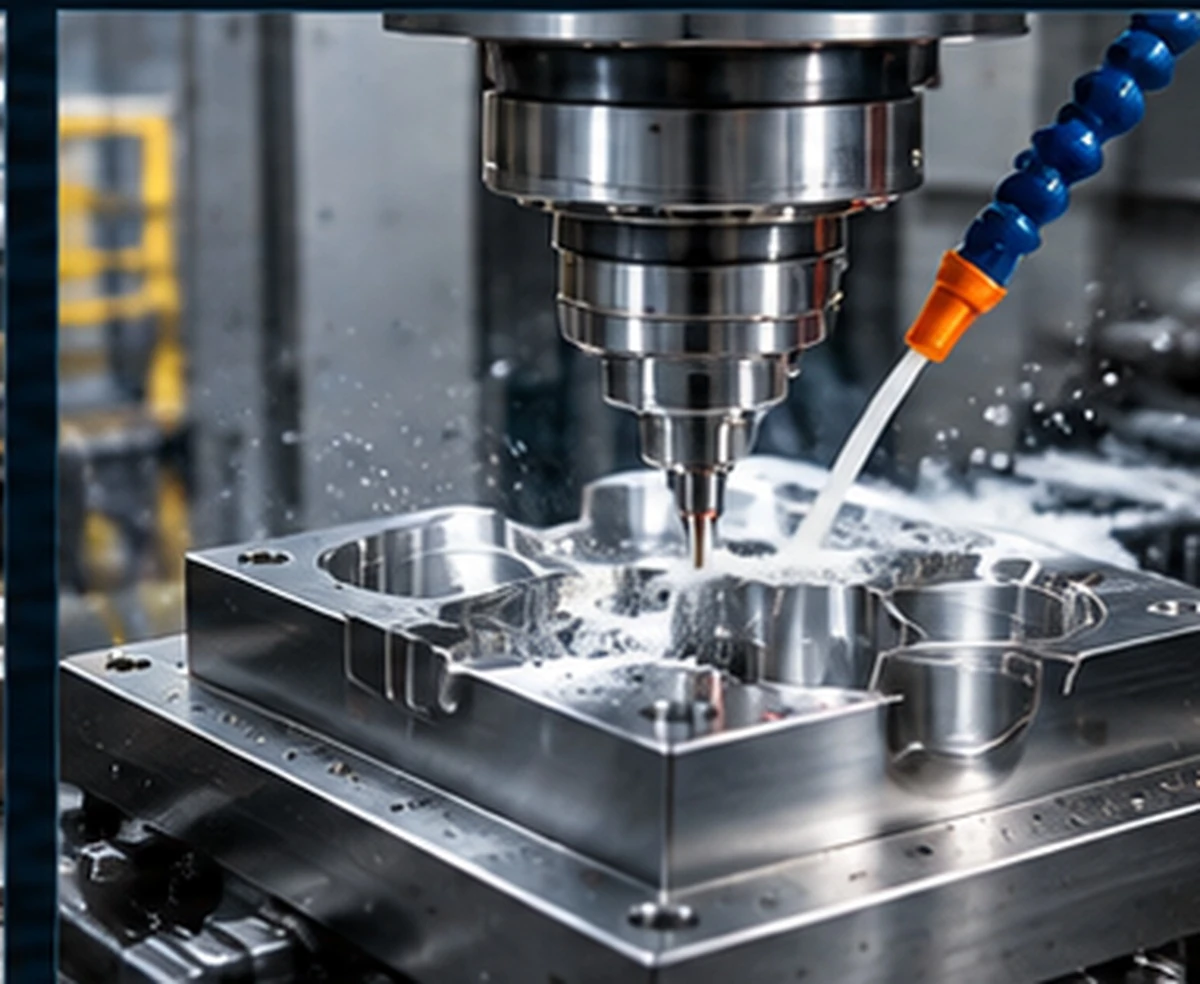
依圖面加工高精度、高密度客製零件。
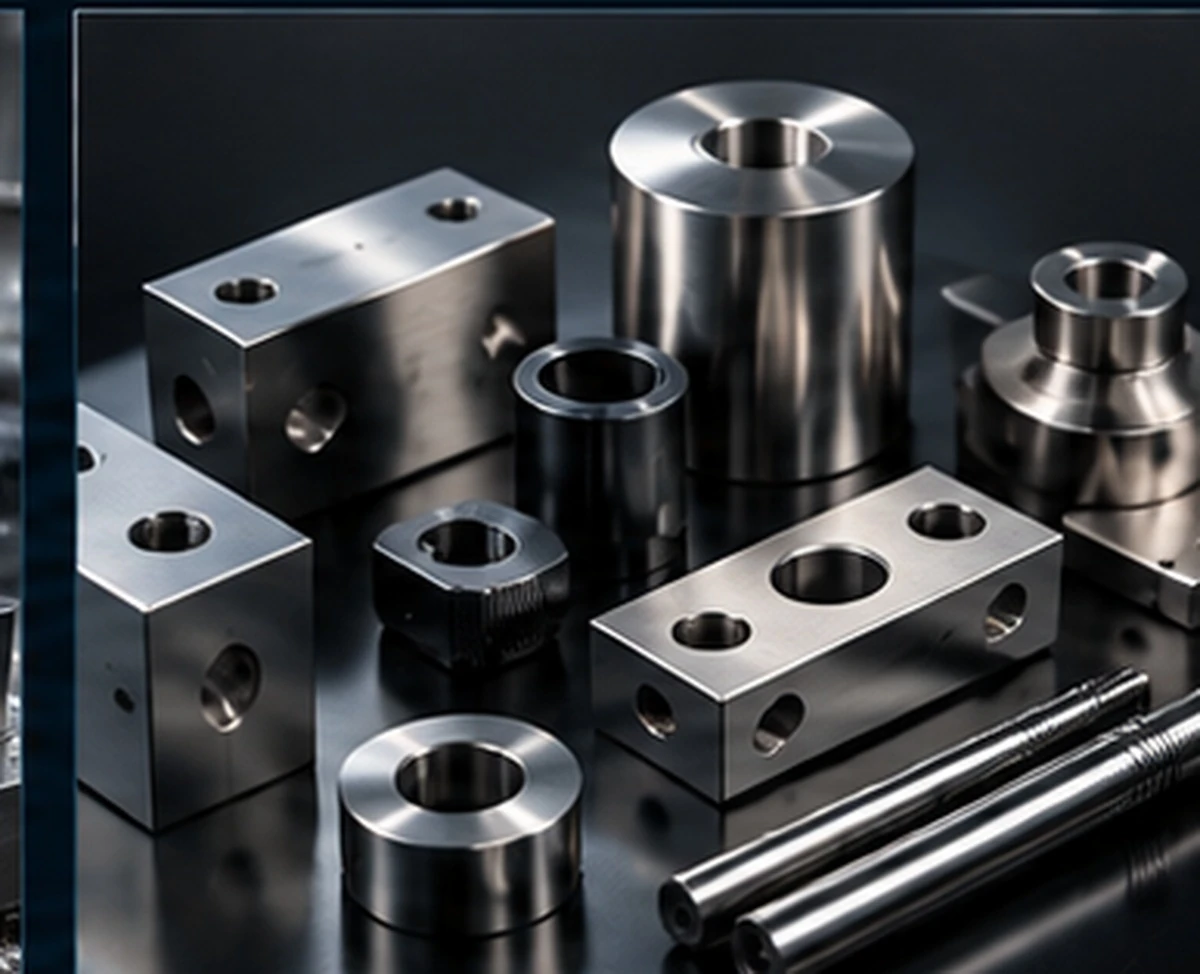
依實際設備條件評估治具、配重及精密零件。
依客戶規範、用途、密度與加工條件協助確認材料系統。
依圖面尺寸、公差、數量與使用條件評估可製作性。
整合毛胚、燒結與 CNC 精密加工需求。
依專案及訂單要求確認材證與檢驗項目。
不是同一種材料分類。高比重鎢合金主要利用高密度特性;鎢鋼/硬質合金(Cemented Carbide)則以高硬度與耐磨性為主要特性。市場搜尋有時會混用名稱,因此選材時應先確認實際用途。
可依完整材料規範、圖面、數量、公差及檢驗要求進行整體製程評估;實際可承製範圍以專案確認結果為準。
可依專案需求確認材質證明、尺寸檢驗及其他指定文件;不同規範的驗收項目應於報價與製作前確認。
請提供圖面、材料規範、數量及驗收要求,MAOXU 將協助評估材料與製作方案。